
Flashforge Creator 5 4-х головочный 3D-принтер
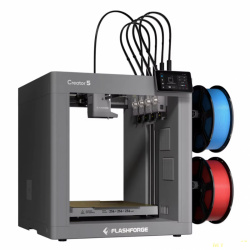
- Цена: 55963 руб
- Перейти в магазин
Хочу поделиться впечатлениями о 3D‑принтере Flashforge Creator 5. Главная фишка устройства — система из четырёх сменных головок FlashSwap.
Приобрела принтер в официальном магазине на AliExpress — доставка через СДЭК заняла около 5 дней.
Коробка пришла без каких‑либо повреждений.

 Внутри все аккуратно разложено

 Если это ваш не первый принтер, то со сборкой не будет проблем — конструкция интуитивно понятная, плюс в комплекте есть подробная инструкция.
В комплекте с принтером шли:

 Характеристики
Область построения: 256 × 256 × 256 мм
Максимальная скорость печати: до 300 мм/с (движение до 600 мм/с)
Ускорение: до 30 000 мм/с²
Тип экструдера: Директ
Температура сопла: до 320 °C
Температура стола: 120 °C
Толщина слоя: 0,1 — 0,4 мм
Диаметр сопла: 0.4 мм, сопло изготовлено из закаленной стали
Кол-во печатающих сопел: 4 шт.
Независимые экструдеры: да
Дисплей: 4-дюймовый цветной сенсорный экран
Подключение: USB, Wi-Fi (2.4 / 5 ГГц), LAN
Дополнительно: Встроенная HD-камера
Система возобновления печати: да
Поддерживаемые материалы: PLA, PETG, TPU (90A-95A), PLA-CF, PETG-CF, PET, SILK, PVA, BVOH, S-Multi (Multi-material support), S-PATH
Внешний вид принтера
Корпус принтера — серого цвета, с открытыми передней и задней панелями. Конструкция сочетает металлическую раму и пластиковые элементы: пластик смотрится надёжным и качественным.
 С правой стороны корпуса размещены держатели для катушек филамента — все они собраны на одной стороне.

При этом установленные катушки немного выступают вперёд и назад — это стоит учитывать при выборе места для принтера.
 Габариты принтера с установленными катушками:
Ширина принтера с установленными катушками — 52 см. Для удобной замены катушек стоит предусмотреть дополнительно около 10 см свободного пространства.
Глубина с установленными катушками: 60 см.
Высота вместе с трубками: 71 см.
Там же кабель питания и порт для расширения. Вход для флешки с противоположной стороны.
На передней панели — поворотный сенсорный экран: он закреплён на двух болтах.
 Мне показалось, что он более чувствительный, чем на старых моделях Flashforge.
Область печати составляет 256х256х256 мм.
 В левом углу корпуса установлена камера с разрешением 1080p — оно довольно скромное. Для простого мониторинга печати её хватит, а вот для таймлапсов она не подойдёт: качество картинки получается недостаточно хорошим.
 Ещё один минус — в слайсере камера отображается в небольшом отдельном окне, которое нельзя развернуть на весь экран. Из‑за этого пользоваться функцией не очень удобно.
В конструкции не предусмотрена корзина для отходов — все обрезки будут падать вниз, и это неизбежно при каждой смене филамента. Впрочем, можно распечатать подходящую модель — вариантов в сети немало.
Экструдеры снимаются и устанавливаются без труда.
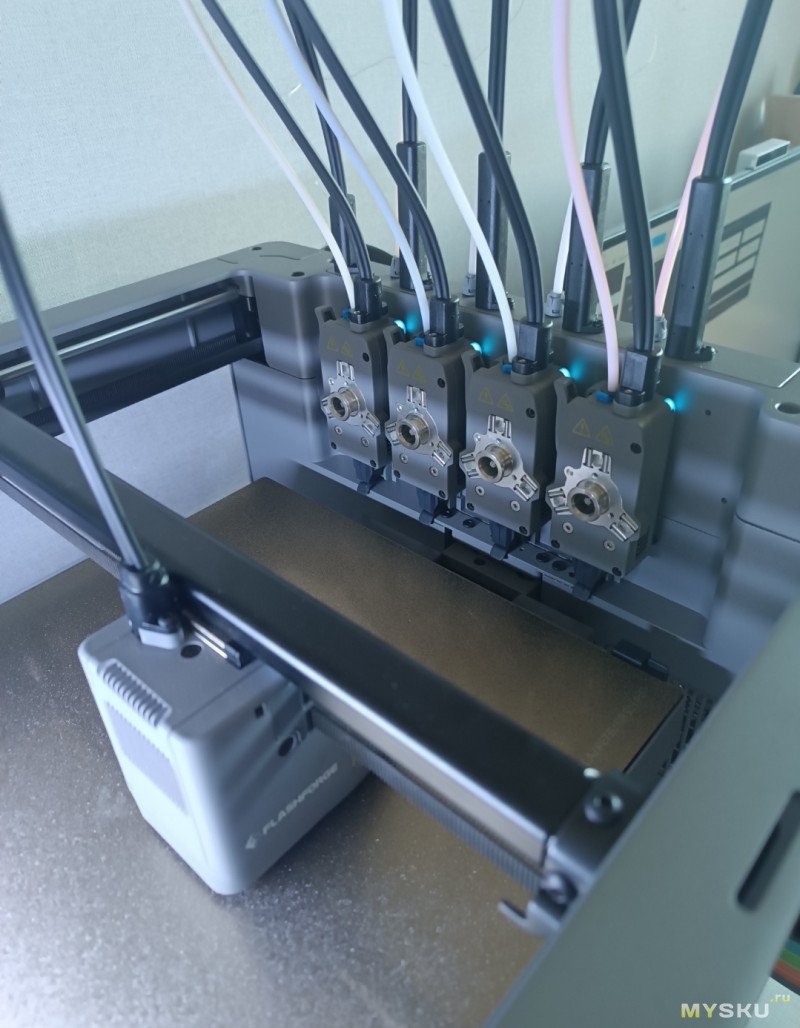

 С левой стороны есть рычажок для обрезки филамента — он помогает быстро извлечь нить.
 Загрузка и выгрузка материала — ручные. Чтобы заправить филамент, нужно продеть пруток каждой катушки в соответствующее отверстие.
 Для выгрузки сначала нажимают на рычаг, чтобы обрезать нить, а затем вытягивают её. У меня с этими операциями проблем не возникало.
Перед первой печатью обязательно нужно откалибровать принтер — у меня на это ушло около 40 минут.
Хочу отметить, принтер приезжает сухой без смазки — перед первой печатью проверьте, если как и у меня, то не забудьте его обязательно смазывать.
Одними из первых вещей, которые я напечатала, стали брелочки — на мой взгляд, получились отлично.

 Смена цвета занимает примерно 6 секунд
И красавица сова
 Тест VFA


После регулировки ремней по инструкции и калибровки компенсации резонансов получила такие результаты
Рябь совсем пропадает на скорости от 170
Так же заметила, что рябь появляется при печати больших изделий с ровной поверхностью, я же принте преимущественно использую для цветных брелков, фигурок — и там печать получается без нареканий.
Еще минус:
— при быстрых перемещениях по оси Х слышен звон шариков внутри линейных подшипниках, как будто они внутри сухие.
Но все равно, по ощущениям шума от него чуть меньше чем от Snapmaker U1.
В целом, при покупке данного принтере надо учитывать, что и создавался он в бОльшей степени именно для печати цветных фигурок, и это у него получается хорошо.
По итогу: хороший принтер, который прекрасно справляется со своей главной функцией многоцветной печатью при этом с минимум отходов и вполне доступной ценой. На сегодняшний день минусы для меня не значительны.
Приобрела принтер в официальном магазине на AliExpress — доставка через СДЭК заняла около 5 дней.
Коробка пришла без каких‑либо повреждений.
Внутри все аккуратно разложеноЕсли это ваш не первый принтер, то со сборкой не будет проблем — конструкция интуитивно понятная, плюс в комплекте есть подробная инструкция.В комплекте с принтером шли:
- пакетик со смазкой;
- набор шестигранников;
- запасные болты;
- небольшой моток пластика.
ХарактеристикиОбласть построения: 256 × 256 × 256 мм
Максимальная скорость печати: до 300 мм/с (движение до 600 мм/с)
Ускорение: до 30 000 мм/с²
Тип экструдера: Директ
Температура сопла: до 320 °C
Температура стола: 120 °C
Толщина слоя: 0,1 — 0,4 мм
Диаметр сопла: 0.4 мм, сопло изготовлено из закаленной стали
Кол-во печатающих сопел: 4 шт.
Независимые экструдеры: да
Дисплей: 4-дюймовый цветной сенсорный экран
Подключение: USB, Wi-Fi (2.4 / 5 ГГц), LAN
Дополнительно: Встроенная HD-камера
Система возобновления печати: да
Поддерживаемые материалы: PLA, PETG, TPU (90A-95A), PLA-CF, PETG-CF, PET, SILK, PVA, BVOH, S-Multi (Multi-material support), S-PATH
Внешний вид принтера
Корпус принтера — серого цвета, с открытыми передней и задней панелями. Конструкция сочетает металлическую раму и пластиковые элементы: пластик смотрится надёжным и качественным.
С правой стороны корпуса размещены держатели для катушек филамента — все они собраны на одной стороне.При этом установленные катушки немного выступают вперёд и назад — это стоит учитывать при выборе места для принтера.
Габариты принтера с установленными катушками:Ширина принтера с установленными катушками — 52 см. Для удобной замены катушек стоит предусмотреть дополнительно около 10 см свободного пространства.
Глубина с установленными катушками: 60 см.
Высота вместе с трубками: 71 см.
Там же кабель питания и порт для расширения. Вход для флешки с противоположной стороны.
На передней панели — поворотный сенсорный экран: он закреплён на двух болтах.
Мне показалось, что он более чувствительный, чем на старых моделях Flashforge. Область печати составляет 256х256х256 мм.
В левом углу корпуса установлена камера с разрешением 1080p — оно довольно скромное. Для простого мониторинга печати её хватит, а вот для таймлапсов она не подойдёт: качество картинки получается недостаточно хорошим.Ещё один минус — в слайсере камера отображается в небольшом отдельном окне, которое нельзя развернуть на весь экран. Из‑за этого пользоваться функцией не очень удобно.В конструкции не предусмотрена корзина для отходов — все обрезки будут падать вниз, и это неизбежно при каждой смене филамента. Впрочем, можно распечатать подходящую модель — вариантов в сети немало.
Экструдеры снимаются и устанавливаются без труда.
С левой стороны есть рычажок для обрезки филамента — он помогает быстро извлечь нить.Загрузка и выгрузка материала — ручные. Чтобы заправить филамент, нужно продеть пруток каждой катушки в соответствующее отверстие. Для выгрузки сначала нажимают на рычаг, чтобы обрезать нить, а затем вытягивают её. У меня с этими операциями проблем не возникало.Перед первой печатью обязательно нужно откалибровать принтер — у меня на это ушло около 40 минут.
Хочу отметить, принтер приезжает сухой без смазки — перед первой печатью проверьте, если как и у меня, то не забудьте его обязательно смазывать.
Одними из первых вещей, которые я напечатала, стали брелочки — на мой взгляд, получились отлично.
Смена цвета занимает примерно 6 секундИ красавица сова
Тест VFAПосле регулировки ремней по инструкции и калибровки компенсации резонансов получила такие результаты
Рябь совсем пропадает на скорости от 170
Так же заметила, что рябь появляется при печати больших изделий с ровной поверхностью, я же принте преимущественно использую для цветных брелков, фигурок — и там печать получается без нареканий.
Еще минус:
— при быстрых перемещениях по оси Х слышен звон шариков внутри линейных подшипниках, как будто они внутри сухие.
Но все равно, по ощущениям шума от него чуть меньше чем от Snapmaker U1.
В целом, при покупке данного принтере надо учитывать, что и создавался он в бОльшей степени именно для печати цветных фигурок, и это у него получается хорошо.
По итогу: хороший принтер, который прекрасно справляется со своей главной функцией многоцветной печатью при этом с минимум отходов и вполне доступной ценой. На сегодняшний день минусы для меня не значительны.
Самые обсуждаемые обзоры
| +169 |
6759
425
|
| +19 |
1669
28
|
| +42 |
2162
14
|


А можно оценить за сколько лет и у какого процента окупятся эти +10 тысяч по сравнению с бамбу А1 если характерный расход пластика по персентилям любителей выглядит как то так
Я не оспариваю что этот принтер себя окупит на ферме где через принтер в год проходят центнеры. Или у супермега спеца из верхнего 1%
Я печатаю порядка дюжины катушек в год и на отходы уходит меньше 2х. Те я в топовых 20 процентах но даже у меня он будет окупаться больше пяти лет.
Унылая конкретика.
.
Поддержки — деревья закрывают 90 процентов моих потребностей, Bambu Support for PLA/PETG закрывает остальные 10 и с одним соплом.
.
Это хороший принтер, но если его покупает не любитель из топовых 5-10 процентов то он просто жертва маркетинга.
Телевизор у вас тоже имеет срок окупаемости? Чтобы что-либо окупилось необходимо чтобы это приносилдо доход. С вашими дюжиной катушек в год какой у вас доход?
мне на работе чел первое че сказал, когда я купил 3д-принтер, и через сколько ты его окупишь? нашел, что будешь печатать на продажу? зачем он тебе тогда нужен?
да затем, что я просто купил себе интересную игрушку, чтобы печатать всякую интересную мелочь для дома и для себя))
я к новому году печатал сувениры всякие. ёлочки например. миленько, прикольно, необычно и относительно уникально. эмоции можно перевести в окупаемость? ;)
я еще и сканер купил, есть идея одна хорошая, если сработает, то он окупится за несколько заходов, но это уже вторично, первично всё же получение дофамина)
а то есть такая же проблема, после перелома нужны стельки, и соответственно та контора, в которой давно делали долговечные из нескольких клееных слоев пластика с подгонкой и обтачиванием по месту — в другом городе и не удобно, т.к. запись, очереди и в несколько заходов с корректировкой надо.
А местные тут делают из почти обычных мягких стелек анатомических с подклейкой накладок и подушек на нижнюю сторону для выравнивания положения стопы, и эти наклейки на скотче держатся плохо, отрываются и съезжают под нагрузкой, в общем не то совсем.
И про возможность печати стелек полумягким пластиком я пару раз уже задумывался, но не ожидал, что кто-то стал пробовать делать…
Из моих примеров «окупаемости». Нашел «отдам бесплатно» аналог термомикса. Ни разу не использовали, так как прижимная шайба для ножей отсутствует, милая фрау что подарила, сказала, что выиграла, пришло в таком виде, писала производителю, но те не смогли помочь.
15 минут скетчапа, час работы кобры, несколько грамм АБС.
Наибольшая трудность — подлезть штангенциркулем, некоторые вещи пришлось либо «на глаз», либо одолжить у дочки пластилин для слепков. Итого, девайс за 150 евро снова в работе.
Ну и как ты говорил, многие вещи печатаю, которые не купишь просто потому что их нет, типа заглушку для биде Самодра к конкретно моему унитазу (вместо отстойных универсальных в комплекте).
Я кобру брал бу за 70 евро, окупил давно.
Но даже если перейти в вашу систему ценностей, что есть окупаемость? Например, я печатал два часа и потом 30 минут удалял поддержки и чистил деталь, а мог бы удалить их за минуту. Вот эти тридцать минут — это сколько рублей? И сколько таких деталей мне надо напечатать, чтобы «окупить» разницу в цене?
Не надо вешать ярлыки на совершенно незнакомых вам людей. Просто представьте, что есть те, у кого 30 минут стоят больше, чем этот принтер. Вряд ли вы им сможете что-то затереть про окупаемость.
Потому, что для большинства из них это хобби и цели окупить ничего нет. (Например я)
А те кто купили, попробовали окупить и заработать, ничего у них не получилось, уже продали свои принтеры на авито)
И да я хочу Snapmaker, просто для души, чтобы был)))
Обзоров много и сравнение с этим
Плюс возможности, которые сложно оценить: например, печать с поддержками из пар типа PLA/PETG, которые легко отделяются, потом изделие не надо шпаклевать, шкурить, зачищать, догрунтовывать. Особенно на нижних нависающих поверхностях. Вот во сколько вы оцените десять свободных вечеров сэкономленные на этой грязной и неинтересной возне? Неотломленные руки/рога/веточки у детализированных фигурок, которые приходится печатать заново? Нижние функциональные поверхности типа зубьев шестерен с идеальной гладкостью?
Или печать с растворимыми поддержками, которая позволяет создавать «монолитные» изделия В ПРИНЦИПЕ невозможные на односопельных принтерах.
в целом же полностью согласен
Я долго и упорно воевал с проблемой межслойной адгезии после смены типов пластика на 3 принтерах с заменой филамента — kobra 3 combo, k2 plus и p1s. Даже есть пластик зрительно прошел полную замену в хотэнде есть еще остатки, которые влияют на прочность готового изделия. Для наглядности печатал черным PLA и белым PETG и наоборот. Готовые модели рассыпались, единственный выход — увеличивать объем очистки при смене филамента и откручивание значений prime tower до неприличных 2000-3000. Тогда всё нормально.
Зрительно пластик ничем не отличается на слоях, где была смена с PETG на PLA, PLA использую для печати без зазоров 100% интерфейсов поддержек для идеальных нависающих слоёв. Межслойная адгезия на этих слоях и 1-2 после — отвратительная, изделие расслаивается. Видимо ничтожно малого количества чужеродного пластика достаточно, чтобы он «гранулами» встроился в поток филамента и критически изменил его характеристики.
Первый раз обратил внимание на это при печати нейлоном на подложке из ABS, первые слои модели из нейлона отслаивались, пока не выкрутил козюльную очистку в максимум, а на PLA\PETG пришлось крутить объёмы prime tower.
И всё это — за вменяемое время, а не за х10-100. Чем меньше время печати — тем меньше вероятность на то, что случится какая авария и печать не удастся.
можно сделать хорошо печатающую быструю дрыгу и медленный плохо печатающий коре ху
Очень актуально, когда печать чего-то большого идёт несколько суток
Можете сравнить по качеству печати и удобству использования?
Если нет, то почему выбрали Flashforge Creator 5? По обзорам вроде как немного хуже чем U1, как мне показалось.
Рама метал/ металл с пластиком вроде
Цены разнятся прилично
Что-то перегревается, доработки и тд
Потом распечатают несколько разноцветных гномов и на этом все.
Эта система оправдана в одном случае. Когда есть понятная задача по печати гномиков достаточно часто.
Если не нужна суровая техничка и гномики в товарных количествах. A1 один из лучших вариантов. Ну и гнома можно забацать. Да подольше. Но, какая разница)))
Если нужно abs ppa и прочее. То qdi q2 с приложением рук. Или x2d без приложения. Для буратин богатенькх h2d. Правда он большой…
Даже попроще — печать тем же PETG + PLA поддержки. Недавно печатал модель во весь стол, где поддержки весили столько же, сколько и сама деталь…
Принтеры без активной камеры я не рассматриваю в принципе. Т. к. в основном печатаю инженерными пластиками и композитами. Дешевый PLA использую только для прототипа детали. Что бы в живую прикинуть, как оно будет…
Единственный минус, для меня не существенный. Это ограничение хотенда 300 градусов. Что несколько ограничивает выбор материалов. Но, можно воткнуть последовательно термистору резистор…
Кстати в случае PETG, PLA можно тело поддержек печатать из основного материала, а интерфейсный слой из из другого. И даже с AMS по времени будет не сильно дольше.
А вот, что делать с четырьмя цветами. Я не знаю).
Но, в среди печатников есть люди, у которых задача многоцветной печати стоит. У меня есть такой знакомый. Печатает декоративные фигурки и продает их в узком кругу таких же любителей этих фигурок. Вот ему toolchachger зайдет. Т. к. есть задача под него.
Для обычного же, «среднестатистического печатника». Типа меня. Который печатает, в основном всякую техничку для себя и изредка на сторону.
Toolchanger как зайцу велосипед
Вот как часто возникает необходимость печатать, хотя бы 3 цветами. Раз в год, пол года, даже месяц? Так тут и AMS справится. Да, дольше. Но, какая разница. Раз в пол года можно и подождать час-два. Много в мусор летит? Так на открытых принтерах печатают PETG да PLA. Они дешевые, пофиг))). Если мне вдруг реально понадобится(в чем сомневаюсь) печатать одновременно тремя цветами. Я заряжу AMS и напечатаю… Типа дополнительная функция к сушилке и шкафчику для пластика).
Если в одну цену или чуть дороже. Без вопросов. Но это же не так))). Для примера Snapmaker U1 о четырех головах и Bambu Lab X2D с двумя экструдерами. Стоят примерно одинаково. Но, первый открытый принтер. А второй с активной термокамерой позволяющей печатать практически всеми распространенными инженерными материалами. А Snapmaker без танцев с бубном только, что-то типа PLA, PETG и остального, что не требует подогрева. Плюс X2D имеет на борту всякие удобные штуки типа автоматической калибровки PA.
Для меня выбор однозначный. Оба гнома напечатают, правда один подольше. А вот, что-то типо такого из ASA Snapmaker не сможет… Не говоря уже про, какой-нибудь PPA-CF.
Я воспринимаю тулченджер как инструмент — нет его, решаю задачу одним цветом, был бы он, решал бы задачу несколькими. И тут очевидно, что лучше иметь инструмент и использовать редко, чем не иметь вообще. Другой вопрос, что если есть амс, нужен ли тулченджер? Или что из них выбрать? А тут от подхода зависит. Я бы не хотел кучу пластика в мусор переводить, просто мне это психологически некомфортно, поэтому я выбираю тулченджер даже при более высокой стоимости последнего. Ну, и если я знаю, что у меня есть амс, но многоцветная печать очень медленная, я бы старался по максимуму её избегать. А вот с тулченджером это не обязательно, т.к. многоцветная печать не сильно медленней. Значит, пользовался ей бы я чаще.
Я про снапмейкер ничего не знаю, поэтому не могу тут что-либо сказать за или против. А стоимость — это вопрос относительный, вы платите один раз, а используете потом всё время. Поскольку я диайвайщик, то окупаемость практически никогда не рассматриваю, у меня ничего не окупается, наверное. А вот вопрос психологического комфорта — постоянно.
Значит, надо просто подождать, пока выйдет какой-нибудь X3D, где будет и то, и это :) То, что в будущем печать будет многоцветной — это уже очевидно, все разработки идут в ту сторону.
У вас очень специфические задачи. Да, для них нужен отдельный принтер, который будет лучше именно в их решении. Но мы-то говорим о «среднем по больнице», какой принтер нужен большинству печатников? И вот тут, думаю, победит многоцветый. Возможно, это даже будет сабж, я просто его не изучал, обзоров не видел. На самом деле, было бы место в квартире, взял бы его попробовать) Почему нет.
Даже для неинженерных поделок используя схему типа «2 тула для PLA + 3 тул для PETG + 4 тул для мягкого TPU».
Одна только печать TPU без замятия и с поддержками из PLA — это уже огромное облегчение процесса, подтвердит каждый кто с этим сталкивался! Убирать поддержки из самого тпу почти невозможно, отламывать-отрывать никак, шлифовать — шпаклевать тоже.
Вот видите. Вы сами не знаете зачем мультиматериальная печать. Задач у вас под нее нет. Но, т. к. вам просто интересно «пощупать» тулченджер". Вы начинаете себя убеждать, что он вам нужен. Рассуждения в стиле. А вот у меня нет, а если бы был тогда бы я ух…
Это не запрещено. Хочется вам эту штуку. На здоровье. Я повторюсь, в теме я уже почти 10 лет. И вот это вот все не раз слышал. Ровно такие же аргументы. Было бы тогда бы я. И закачивается это все тоже всегда одинаково, в большинстве случаев.
Тулченджер не вчера придумали. Еще в 2019г. Появился проект Z-BOLT X, как раз с тулченджером. И тогда он особо никого не заинтересовал.
А еще есть IDEX принтеры(2 головы на одной балке). Вот эта штука, хоть и всего 2 материала. Для поддержек просто идеальна. Т. к. можно добиться смены печатающей головы в пределах 0.5 сек. Куда там тулченджеру)
Просто сейчас крупные компании по производству принтеров вкинули очень много денег в продвижение этой темы(как и с AMS в свое время). И так сложилось, что сделали они это, хоть и независимо, но, примерно в одно и то же время. Что еще усилило эффект. Быдлогеры с ютупа клепают видосики, где ездят по ушам про тулченджер, без которого принтер не принтер.В тематических сообществах стоит хайп на эту тему. Обычный маркетинг, короче.
Это сейчас типа иконы мультиматериальной печати через тулчанджер. Тоже открытый корпус и куча компромиссов. Но… Там же тулчанджер)
Если он выйдет и будет стоить, сравнимо с двухэкструдерным, я буду его рассматривать. Тут да, уже играет лучше иметь, чем не иметь).
Печать технички из инженерных материалов, это самая обычная задача. Композитные материалы я не часто использую(опять же задача нужна). Но вот ABS(ASA) регулярно.
На фотке выше. Это переходник на трубу моей самодельной термокамеры для копчения.
Деталь должна держать, хотя бы 85-90 градусов. PETG и тем более PLA не подходят. А для нормальной печати из ABS нужна активная камера. Если нужна, хоть какая-то жесткость и прочность, это опять минимум ABS. Причем правильно напечатанный.
Если круг интересов, это гномы и, какая-то совсем не требовательная техничка, тогда активная термокамера не нужна).
Принтер, это инструмент. Соответственно, сначала ставится задача, потом выбираются средства ее реализации. А не наоборот…
Просто когда покупают первый принтер. Сами не знают чего хотят и даже не совсем понимают, как это работает). Отсюда желания типа стол в пол метра(больше же значит лучше). А потом приходит понимание. Что деталь в пол метра будет 3 дня печататься. Что без активной камеры, толком ничего полезного не напечатать, что цветные гномы надоели и т. д. И вот уже только потом, когда появляется понимание и опыт, покупается принтер осознанно.
Я же сам, в свое время через это прошел. А тогда еще и информации толком никакой не было почти.
Кстати, а зачем для ABS активная камера? Ну просто камера — это понятно, а активная на кой? Его ж ещё в начале времён без неё печатали.
с подгонкой задач под возможности — полностью согласен, сам хотел про это написать.
Я с мультиматериальной печатью экспериментировал лет 5-6 назад. Ставил Y переходники, потом качающийся хотенд. Писал макросы, которые меняют пруток по заданному алгоритму. Но, это было чисто из спортивного интереса.
По поводу ABS. Да, печатали. Сам печатал. Заматывал принтер пупыркой. Кто-то коробку сверху ставил, кто-то закрывал самодельными панелями из акрила/поликарбоната. Вопрос прочности, стабильности и геометрии.
При грамотном подходе, в активной камере прочность детали в 1.5 раза выше.
Второй момент, стабильность результата. Без активной камеры поймать деламинацию вообще на раз. И чем больше(или сложнее) деталь тем шанс выше. Очень обидно, после 10 часов печати начинать все сначала. Даже с ядреными клеями на основе повидона. Бывало даже, что напечаталось нормально. Но потом в процессе остывания деталь расслаивалась. То, что на фотке выше, напечатать без активной камеры вряд ли получится. Т. к. крупная тонкостенная деталь. Ее просто порвет из-за усадки с очень большой вероятностью. Если не оторвет раньше от стола…
Ну и геометрия получается гораздо точнее. Вообще, в текущих реалиях я бы принтер без активной камеры для задач печати инженерными пластиками не рассматривал вообще. Просто не смысла.
Какую-то мелочь без особых требования можно печатать относительно нормально и на открытом принтере.
Что до отходов — мы же понимаем, что дело не столько в настройке, сколько в самой модели. Другими словами, получаем «чем красивее и детальнее результат — тем больше отходов».
По камерам — вы как-то скачете от открытых до активной камеры. При том, что на пассивной — (у меня Prusa Core One, так что инетерсовался плотно перед тем, как брать) — печатают просто дохрена всего кучей разных пластиков вплоть до нейлона.
Ну а то, что на фотке выше… уж простите, но я в принципе как-то не оценил попытку запихнуть в коптильню пластиковую деталь. С другой стороны на том же Core One детали хотенда напечатаны из PC-CF — и он (как многократно подтверждалось пользователями) на самом принтере печатается совершенно спокойно.
А вообще — я с нетерпением жду следующую итерацию, когда многоголовые начнут печатать чем-то более интересным, чем термопластики, добавятся плоттерные головы и так далее.
Я не хвастаюсь, а просто к тому, что считаю себя в праве рассуждать на данную тему.
Bambu, при его жирном минусе в виде закрытой прошивки. Имеет огромное количество плюсов. При относительно демократичной цене. Он просто печатает. Стабильно, с нормальным(не идеальным) качеством. Я находясь в офисе в свободное время доделал деталь и отправил ее на печать. На принтер, который стоит сейчас на даче. И я уверен на 90%, что он таки деталь напечатает. Мне не нужен принтер, ради того, что бы возиться с принтером. Я этот этап уже давно прошел. Сейчас принтер, это уже бытовой прибор. Как пылесос. Нажал кнопку, получил результат. От «печатника» зависит только качество результата. Т. е. настройки слайсера…
Я просто взял, в моем представлении среднюю цифру. Само собой, что и до 800гр. может улететь при особо хитром гноме. Тут да, если таких надо регулярно печатать. тулченджер рулит. Другой вопрос надо ли это)))
Пассивная камера. Это вообще, гениальное изобретение маркетологов. Почти без затрат втюхивать людям крышечки из поликарбоната по забавным ценам… Я тут шляпу снимаю. Да, это лучше чем открытый принтер. Правда нельзя процессом управлять. Да, что-то там нагреет. Да скольких нагреет? Ну, как-то нагреет. Надо больше. Поставь свечку) И то, что будет лучше вопросов нет. Я пупыркой принтер заматывал и становилось лучше). Коробка от принтера отличная пассивная камера. Не серьезно это. Я подобное, в принципе не рассматриваю. Эрзац, какой-то… Хотя, кому-то и нормально).
что на фотке выше, это переходник на выходную гофру. Когда я делал саму камеру. Ради упрощения конструкции, сделал трубу странной формы(удобнее было гнуть).
Деталь находится снаружи. Температура в камере обычно до 85С. Что ASA спокойно держит. Хотя сама камера может, по тестам до 250 греться. Потом сильфонный предохранитель срабатывает и отрубает питание.
Это будет. И думаю, быстрее чем вы ожидаете). За 10 лет с момента, когда 3d печать пошла в массы, изменения просто гигантские. Когда я начинал, вопросы были типа, где взять ровное стекло или зеркало. И чем бы его намазать, что бы держало). И на деталь на которую уходил раньше день с молитвами, что бы не оторвало, теперь уходит 3-4 часа. Причем к принтеру даже не надо подходить))).
Кстати сказать. На Bambu H2D как штатная опция идет лазер и плоттер. Да, одна голова. Но ведь есть же. Можно гравировать и чертить…
Как бы кому ни хотелось, принтер — это станок, к которому нужен квалифицированный оператор. Не будет там никогда чтобы «просто нажал одну кнопку», как в микроволновке. Всегда будут нюансы с филаментом (не только виды, но и сушка хотя бы), обслуживанием, сменой/чисткой сопла, адгезией к пластине и так далее — это касательно самой железки. И всегда будут нюансы с моделью — сама геометрия, расположение слоёв, параметры слайсера, особенности печати в плане допусков, допустимого крепежа и чёрта лысого. Собственно, то, что вы, начав с самосбора и имея за плечами годы опыта, имеете всего 90% уверенности в успехе — забавное тому подтверждение. Сравните с микроволновкой или обычным принтером.
Можно управлять в сторону охлаждения (тем и отличается от просто коробки), можно обеспечить предсказуемую температуру и отсутствие сквозняков и можно подогнать температуру пластины. До скольки нагреет — узнать тоже никаких проблем нет, конструкция одна и та же, внешнюю температуру тоже знаем (комнатная, если владелец с головой дружит). Оно вполне себе предсказуемо. Собственно, с нагревом от стола проблем обычно и нет, если корпус не из дырок, есть — с предельно допустимой температурой
Так её и PETG HT / PLA HT держат. Которые при том тривиально печатаются и так далее, в общем, сохраняют плюшки исходных пластиков. И стоят не дороже ASA. Это опять к тому, что слухи о необходимости инженерных пластиков тупо в плане температуры/прочности изрядно преувеличены. Мягкий TPU, или там скользящие детали из нейлона — это да, это вопрос другой. Или вот модные вспененные — тоже интересно.
Окупаемость становится важной только для коммерческого производства. Когда вы покупаете сто принтеров и они вам приносят прибыль. Когда же речь идет об одном принтере для хобби, об окупаемости никто не думает вообще. Думают о том, могут ли себе позволить, вписывается ли в бюджет, но не об окупаемости.
Всё верно. Это такой же момент, как и тулченджер — если вам нужны инженерные пластики, берем активную камеру, если вам цвета — тулченджер. И, например, я бы выбрал последнее — скажу честно, у меня потребность в цветной печати возникает чаще, чем в инженерном пластике.
Соркин проводил исследование (если ему доверяете), где обнаружил, что печать абсом в активной камере оказывается сильно прочнее печати в пассивной.
Собственно, я не спорю, что это может дать какой-то там эффект — но, судя по всему, эффект этот из серии «ну Васенька, ну ещё капельку» из анекдота.
Если задуматься, то АМС — это мертвая технология, без будущего. Это промежуточное решение для многоцветной печати с большим количеством «но». А тулченджер — более взрослое решение, которое в будущем станет стандартом.
Стоп, я писал ровно наоборот. Я точно знаю, зачем мне несколько пластиков, и задачи под это у меня есть. Я вам даже ссылку привел, открывали?
Вы неверно интерпретировали мои слова.
Проект меня и сейчас не заинтересует, потому что время, когда мне нравился пердолинг 3д-принтеров прошло. И если что, достижения в нем у меня тоже были — например, новая голова для Anet ET5X, спроектированная и собранная с нуля, которая печатает даже лучше, чем К1. Теперь же я хочу просто инструмент, который будет просто печатать без какого-либо вмешательство внутрь.
Вы много идексов готовых видели? В основном, это тоже проекты. Потому что изначальная цель у него была другой, но она гораздо лучше решается двумя отдельными принтерами.
Это современный рынок. Любое изменение, хорошее оно или плохое стараются максимально продвинуть. Но тут достаточно включить логическое мышление и сразу всё становится понятно. Давайте по порядку. И сразу скажу, вот этих ваших гномов я не рассматриваю от слова совсем, ни разу не печатал за всю жизнь. Также ни разу не печатал бенчи — мне это не нужно. Всё, что я печатаю — это детали, необходимые мне в быту.
Нужна ли мультиматериальная печать? Да, нужна. Хотя бы нужно два цвета, чтобы можно было делать надписи на напечатанных изделиях — на корпусах, на брелоках и т.д. Сейчас мне приходится или делать их выпуклыми, но они всё равно плохо читаются, или красить потом чем-то, но это еще более неоднозначно. То есть, задача уже есть. Также нужен третий «цвет» для печати поддержек. Почему, в основном, предлагают 4 — вот тут, наверное, маркетологи решили, что 4 будут оптимальны. Но здесь я с ними не спорю.
АМС — хорошо или плохо? Хорошо, но для своего времени. АМС — это относительно дешевое окно в мир многоцветной печати без вмешательства оператора. Если бы у меня была АМС, большинство своих задач многоцветной печати я бы ей закрыл. Но у АМС много минусов, которые устранить невозможно, поэтому эта технология закономерно отходит.
Тулченджер — хорошо или плохо? Хорошо, значительно лучше АМС. Если ту я назвал окном в мир многоцветной печати, то это — дверь. Она закроет еще больше задач многоцветной печати, кроме тех, где нужно слишком много цветов, здесь АМС (или комбинация АМС + тулченджер) по-прежнему выигрывает. А есть ли у тулченджера минусы? Да, по сути и нет — не нужны вам сегодня два цвета, 3 экструдера просто стоят у стенки. Но даже так, вы можете зарядить в них 4 ваших наиболее ходовых пластика и просто отправлять детали на печать не заморачиваясь заменой катушек. И «отравления» материалов не будет.
Так я тоже не без опыта, тоже не первый принтер выбираю. И я отчетливо вижу, что мне нужна многоматериальная печать и вижу, что за тулченджерами будущее.
А вот если печатаем дорогим инженерным пластиком или композитом. То поддержки делаем из дешевого ABS. Даже если он спекается с основной деталью(тут зазор нужен уже). Просто потому, что тратить на поддержку материал за 4-7 тыс. руб. кило. Банально душит жаба) Хотя и с ABS бывают проблемы и приходится делать поддержки потолще. что бы держали геометрию. Но это уже нюансы. Которые начинаешь учитывать с опытом…
Значит, это большой боуден?
Получается, они все время стоят нагретые и просто ждут, когда головка их схватит и понесет на печать? Тогда было бы интересно узнать, как принтер борется с вытеканием пластика из простаивающего сопла — например, petg течет очень даже хорошо. И как осуществляется точная регулировка, чтобы все 4 сопла были ровно на одной высоте? Точность ведь нужна не хуже пары десятков микрон.
Предварительно разогреваются или как там сделано
Хорошо, если и snap u1 и creatot 5 (pro) так бы
Высоту да, можно просто откалибровать для каждого сопла отдельно.
Что из них, кстати, получше будет, интересно
PS И как там с подводом 4-х трубок с филаментом с разных сторон к U1
У Creator 5 (Pro) вход с катушек с одной стороны справа
Что одно, что другое чисто нишевые штуки под конкретную задачу. Ну и нормальная ams загружает/выгружается филамент и сушит ещё.
Так что к тулченджеру ams совсем не лишней будет. И вообще. Если к каждой голове подключить по AMS. Только представьте, какого мощного гнома запилить можно. :D
Я всё печалюсь, что идея Palette не взлетела. Если подсовывать в единственное сопло заранее нарезанный на цветные кусочки пруток, скорость многоцветной печати получается ровно такая же, как у простой, и ноль проблем с калибровкой. Только фидеров надо много: по своему боудену (пусть слабенькому) на каждый цвет, ещё один боуден толкать готовую нарезку, и директ чтобы отрабатывать ретракты.
Хипстеры пробовали красить пруток маркерами. Получается видно, но очень жиденько. А многоцветный пруток по типу полосатой зубной пасты так и давится ламинарными полосками. Получается правая сторона гномика голубая, левая розовая.
Есть и для FDM нагреватели с тремя прутками сразу в одно сопло. Но в режиме без смешивания они работают сильно хуже обычных. А полноцветная печать нужна вовсе редко.
лазером.
Смотри ролик в конце статьи про принтеры Objet Connex.
2я — чернила от струйников
3я — колеровочный пруток
Мешалочка актуально для экструдеров под гранулы. Там податчик сразу спиральный вращается и перемешивает все, и уплотняет
Странные вопросы. 320 больше, чем 280? Больше. Значит лучше.
А коробка или просто чехол — общеизвестная штука для дрыгостолов.
Вообще у этой фирмы давняя традиция — народ постоянно режет панели, превращая открытый в закрытый.
"… Если вам регулярно нужны ABS, ASA и карбон-композиты, логичнее брать Creator 5 Pro: закрытый корпус, прогрев камеры до 65°C, фильтрация H13 HEPA с углём и поддержка инженерных материалов. Учтите: апгрейда базовой версии до Pro нет — слишком много отличий в конструкции."
Что имеют ввиду кроме подогрева камеры и фильтра еще
Для U1 есть штатный колпак с вентилятором (без активного подогрева), с ним внутри получается 50 градусов, вполне нормально для печати крупных деталей из PETG или мелко-средних из ABS/ASA.
Люди колхозят фен и нагоняют внутри и больше (по 65-75-85 градусов) и радуются как обманули систему, но… принтер тогда сдыхает за пару недель. Потому что должны быть отделены холодный и горячий объемы, установлена другая механика, детали, другая электроника, разнесены платы и так далее (как сделано на Bambu H2D/H2C)
Плюс отдельный вопрос с вредными испарениями, как газов типа фенолов, так и микропыли углеродного/стекловолокна.
Так что принтер для инженерных филаментов — это вообще другое дело, изначально, с этапа компоновки и проектирования
«Прошка из коробки отлично печатает ABS ASA и их композитами. Реально без пердолинга, без отслаиваний от стола. Просто поставил детали на печать и пошел своими делами заниматься. Не пробовал печатать полиамидом, всякими композитами печатал — из коробки приемлемый результат.
Я проверял, крутил вертел, всяко разно. У меня получить вот прям такой же результат с печкой и утеплением на snapmaker u1 не получилось, хотя получилось напечатать очень близкий результат.
Принтер действительно неплохо печатает. Но брать бы я его сейчас не стал.
Надо кстати попробовать на нем попечатать игрушки. Он насколько я понял по настройкам минималку печатает слоями 0.12 хотя тот же снап может в 0.08. При попытке указать слой меньше — слайсер ругается и говорит что минималка принтера указана 0.12. Насколько это критично и реалистично — не пробовал.
То что нет поддержки обычной орки слайсер меня уже немного достало. Зайди туда, поправь то, зайти сюда поправь это, тут Wall Generator поменяй. Заглючила башня — перекидывай все на новый стол. Только вроде сохранил пресет, прыгаешь за комп, а там опять все тоже самое. Пришло обновление сраной Flash Studio — думаешь ну вот — щя заживем. А в ней теперь у меня вебка перестала работать. Да теперь от случайных кликов слайсер не падает, но жить прям лучше не стало.
Короче хочется просто пользоваться, а не вот это вот все.»
PS На Github фото внутренностей 5 pro
Там и про раму в т.ч. не сильно жесткую
Рамы с перекосами
Но они правда там всего что смогли найти из технологий накрутили.
«В аэропорту таможенник спрашивает у старого еврея:
-Откуда прибыли?
— Какие прибыли, что вы? Одни убытки!“
То есть разговор про «убытки меньше» от потерь пластика при отсутствии прибыли у печатающих для себя или мало (12 катушек в год)))!
;-)
Туда же «топ за свои деньги» Qidi Q2, например ams куди-бокс которого пишут «создан для пыток и доведения владельца до психушки»